العربية
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
تحليل تكنولوجيا إنتاج الهياكل الفولاذية
Ⅰ. ملخص
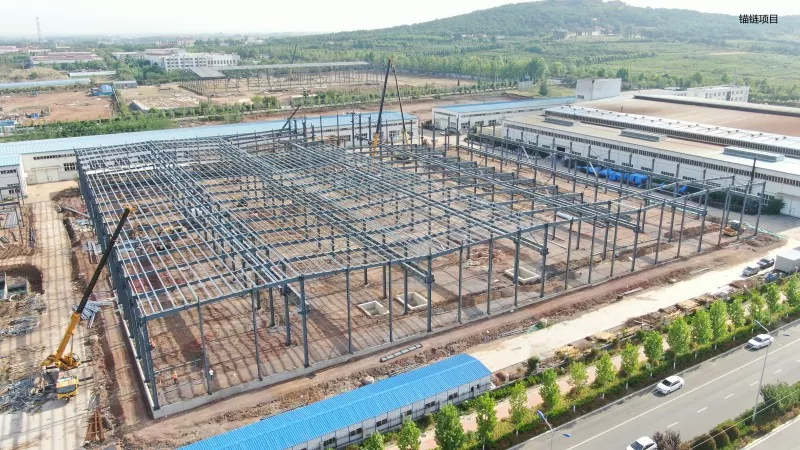
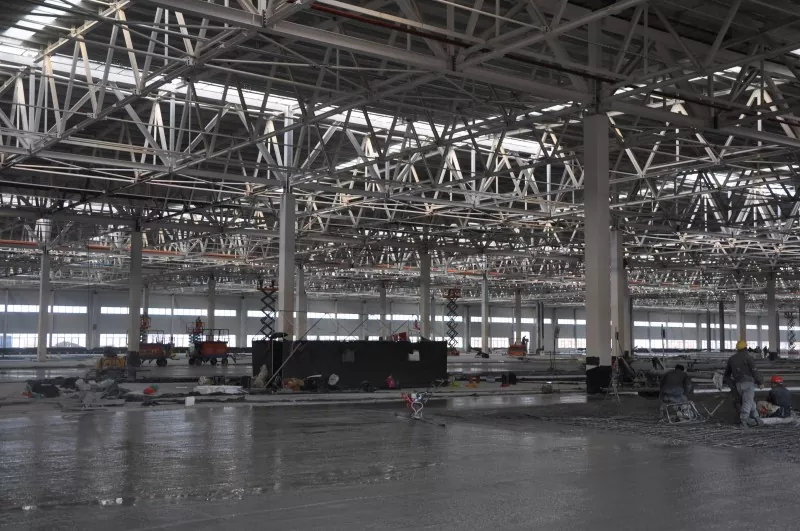
تصنيع الهيكل الصلبهي عملية تحويل رسومات التصميم إلى مكونات هيكلية مادية. جوهرها هو معالجة المواد الفولاذية إلى أعضاء هيكلية فولاذية مؤهلة وفقًا لمتطلبات التصميم من خلال إجراءات إنتاج المصنع، مع الحفاظ على الخصائص المقطعية للصلب دون تغيير بشكل أساسي.
تشبه تكنولوجيا إنتاج الهياكل الفولاذية عمومًا تكنولوجيا التصنيع الميكانيكي. ومع ذلك، نظرًا لأن منتجات الهياكل الفولاذية يتم تجميعها في نهاية المطاف في مواقع البناء، فإن عملياتها تركز بشكل أكبر على التحكم الدقيق ومنع التشوه.
Ⅱ. مخطط تدفق عملية إنتاج الهياكل الفولاذية
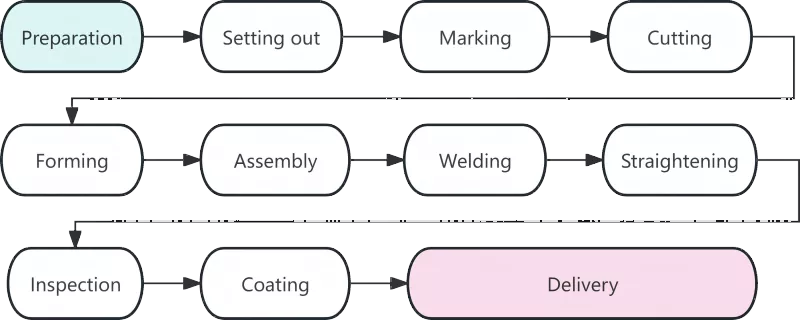
Ⅲ. تحليل مفصل لكل إجراءات العمل
|
عملية |
وصف |
|
تحضير المواد |
يمثل إعداد المواد بداية تصنيع الهيكل الفولاذي، وتؤثر جودته بشكل مباشر على جميع إجراءات العمل اللاحقة. وتشمل المهام الأساسية في هذه المرحلة قبول المواد، واستقامة وتنظيف السطح. بعد وصول المواد الفولاذية إلى المصنع، يجب فحص شهادات المواد الخاصة بها ومقارنتها بالمنتجات الفعلية. يجب إجراء إعادة فحص التركيب الكيميائي والخواص الميكانيكية للفولاذ المستخدم في المكونات الهيكلية الرئيسية. يجب تقويم الفولاذ المشوه الناتج أثناء النقل باستخدام أدوات تقويم الأسطوانة أو آلات الرفع الهيدروليكية. تظهر التجربة أن ما يقرب من 80% من أخطاء الأبعاد في التقطيع تنتج عن عدم تقويم المواد الخام. |
|
دور علوي |
يعتبر Lofting الخطوة الحاسمة الأولى للتحكم الدقيق في تصنيع الهياكل الفولاذية. على منصات مخصصة أو جداول تخطيط، يقوم الفنيون برسم مفاصل ومخططات مكونات كاملة الحجم بنسبة 1:1 وفقًا لرسومات التصميم لتحديد أشكال الأجزاء. بالإضافة إلى التحقق من أبعاد الرسم، يجب الاحتفاظ ببدل انكماش اللحام حسب ما تتطلبه العمليات ذات الصلة. بشكل عام، يجب تخصيص بدل من 1 إلى 1.5 ملم لكل لحام بعقب. |
|
وضع العلامات |
يشير وضع العلامات، المعروف أيضًا باسم الكتابة، إلى إجراء استخدام القوالب لوضع علامات على مواضع الفتحات وخطوط المعالجة لخطوط المكونات على الألواح والأقسام الفولاذية. يتم اتباع مبدأ "الأجزاء الكبيرة أولاً، والأجزاء الصغيرة لاحقًا" لزيادة معدل استخدام المواد إلى الحد الأقصى. من خلال التخطيط الأمثل، يمكن أن يصل معدل استخدام المواد الإجمالي إلى أكثر من 85%، ويمكن أن يتجاوز 92% بعد تحسين التداخل. |
|
قطع |
القطع هو عملية فصل المواد الخام إلى أجزاء فردية على طول الخطوط المحددة. تشمل طرق القطع السائدة قطع الغاز وقطع البلازما والقطع بالليزر. أدى التطبيق الواسع النطاق لتكنولوجيا القطع بالتحكم العددي إلى تحسين دقة وكفاءة تصنيع الهيكل الفولاذي. بعض الأسطح المقطوعة مؤهلة للحام المباشر دون معالجة الحواف الثانوية. |
|
تشكيل |
يجب أن يتم تشكيل المكونات غير الخطية مثل العوارض المنحنية والأنابيب المنحنية عن طريق الانحناء البارد أو الانحناء الساخن. يتم تنفيذ الانحناء البارد في درجة حرارة الغرفة وينطبق على المكونات المنحنية المشتركة. من أجل الثني الساخن، يتم تسخين الفولاذ إلى درجة حرارة 900-1100 درجة مئوية قبل الثني، وهو ما يتم اعتماده للألواح السميكة أو المكونات ذات نصف قطر الانحناء الصغير. |
|
حَشد |
التجميع يعني الجمع بين الأجزاء المعالجة كما هو مطلوب في الرسومات وتثبيتها مؤقتًا عن طريق اللحام. إجراء التجميع القياسي هو كما يلي: طحن طبقات لصق لوحات الحافة ← إزالة نتوءات على لوحات الويب ← تحقيق تحديد موضع دقيق باستخدام آلة التجميع ← تجميع كامل للفولاذ ذو المقطع T أحادي الجانب ← اقلب التجميع وانتهى التشكيل الشامل. |
|
لحام |
اللحام هو الإجراء الأساسي في تصنيع الهياكل الفولاذية بمتطلبات فنية عالية ومراقبة صارمة للجودة. تشمل طرق اللحام شائعة الاستخدام اللحام بالقوس المغمور الأوتوماتيكي واللحام المحمي بغاز ثاني أكسيد الكربون واللحام بالقوس المعدني المحمي. |
|
استقامة |
سيؤدي الإجهاد الحراري المتولد أثناء اللحام إلى تشوه المكونات، والذي يجب التخلص منه عن طريق التسوية لاستعادة الشكل الهندسي الأصلي. تتضمن طرق التقويم الشائعة التقويم الميكانيكي، والتقويم باللهب، والتقويم المدمج. لا يجوز إجراء التسخين على نفس الوضع أكثر من ثلاث مرات، ويمنع منعا باتا ارتفاع درجة الحرارة. |
|
تقتيش |
من خلال عملية التصنيع بأكملها، يعتبر الفحص بمثابة ضمان رئيسي لجودة المنتج. يغطي الفحص المرحلي بشكل أساسي فحص المواد الخام، والفحص أثناء العملية، وفحص ما بعد اللحام. لا يُسمح بالعيوب القاتلة مثل الشقوق والانصهار غير الكامل داخل اللحامات. |
|
طلاء |
يوفر الطلاء مقاومة للتآكل والحماية من الحرائق للهياكل الفولاذية. يتكون نظام الطلاء القياسي من ثلاث طبقات: طبقة تمهيدية إيبوكسي غنية بالزنك، وطبقة وسيطة من حديد ميكا إيبوكسي، وطبقة علوية من البولي يوريثين أو الفلوروكربون. يتم تطبيق الطلاء المقاوم للحريق بطبقات رقيقة متعددة. يجب ألا تقل درجة الحرارة المحيطة لعملية الطلاء عن 5 درجات مئوية، ويجب ألا تتجاوز الرطوبة النسبية 85%، ويجب أن تكون درجة حرارة سطح الفولاذ أعلى بمقدار 3 درجات مئوية على الأقل من نقطة الندى. |
|
التسليم من المصنع |
التسليم هو الخطوة الأخيرة في تصنيع الهيكل الفولاذي. سيتم تعيين أرقام وعلامات تسلسلية فريدة للمكونات التي تجتاز الفحص النهائي. يجب تجميع المكونات في مجموعات وفقًا لتسلسل التثبيت. يجب وضع كتل خشبية أو حشوات مطاطية بين المكونات لمنع خدوش الطلاء. |
رابعا. اتجاهات تطوير تكنولوجيا تصنيع الهياكل الفولاذية الحديثة
هيكل فولاذي حديثأصبح التصنيع ذكيًا وآليًا بشكل متزايد لتحسين دقة الإنتاج وكفاءته. تمثل تكنولوجيا التحكم العددي واللحام الآلي وتطبيق BIM والمحاكاة الافتراضية للتجميع المسبق اتجاهات التطوير المستقبلية لهذه الصناعة.
إن إنتاج الهياكل الفولاذية عبارة عن نظام كامل يتميز بعمليات مترابطة بشكل وثيق ومتطلبات عالية الدقة ومراقبة صارمة للجودة. يؤثر كل إجراء بدءًا من التخطيط وحتى الطلاء بشكل مباشر على جودة المنتجات النهائية. مع التطبيق الواسع النطاق للتقنيات الذكية، سيتم اعتماد معايير أكثر صرامة للهياكل الفولاذية، مما يؤدي إلى مزيد من التحسين في جودة المنتج.
أخبار ذات صلة
- كيفية تحديد الحجم المناسب لبناء إسطبلات الخيول ذات الإطار الفولاذي؟
- تجميع الهيكل الفولاذي في الموقع + سير عمل بناء الرفع المتكامل + الاعتبارات الرئيسية
- لماذا تختار بناء منزل بإطار فولاذي جاهز بطبقة مزدوجة للحياة العصرية؟
- تسع نقاط رئيسية لتصميم وبناء مباني مصنع الهياكل الفولاذية
- كيف يمكن لبناء حظائر الدجاج ذات الهيكل الفولاذي تحسين إدارة مزارع الدواجن؟
- المباني الصناعية "على طراز القاطرة": هل يجب أن يكون المكتب المكون من 3 طوابق من الفولاذ أم الخرسانة؟
اترك لي رسالة