العربية
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
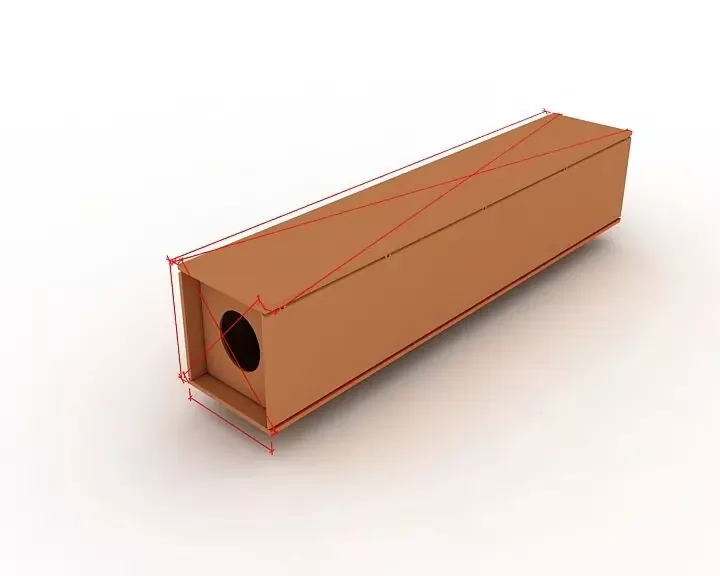
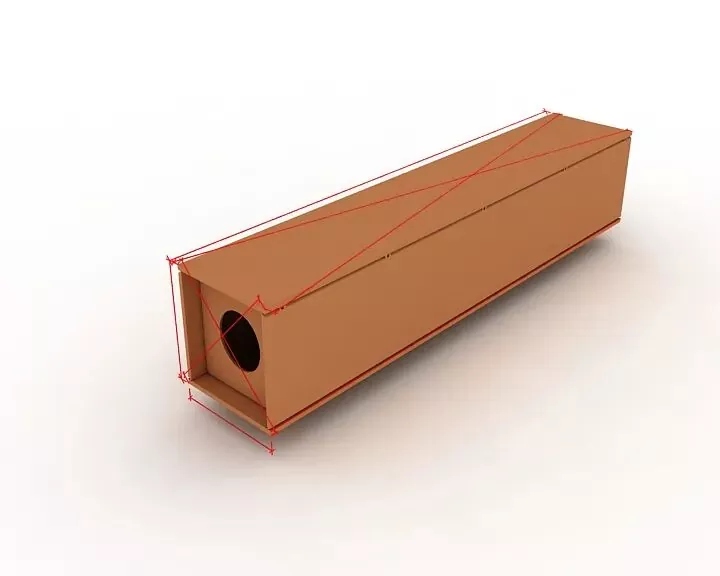
تدفق معالجة العمود الصندوقي للهيكل الفولاذي EIHE وإنجازات التطبيقات الهندسية
I. رسم التخطيط العام
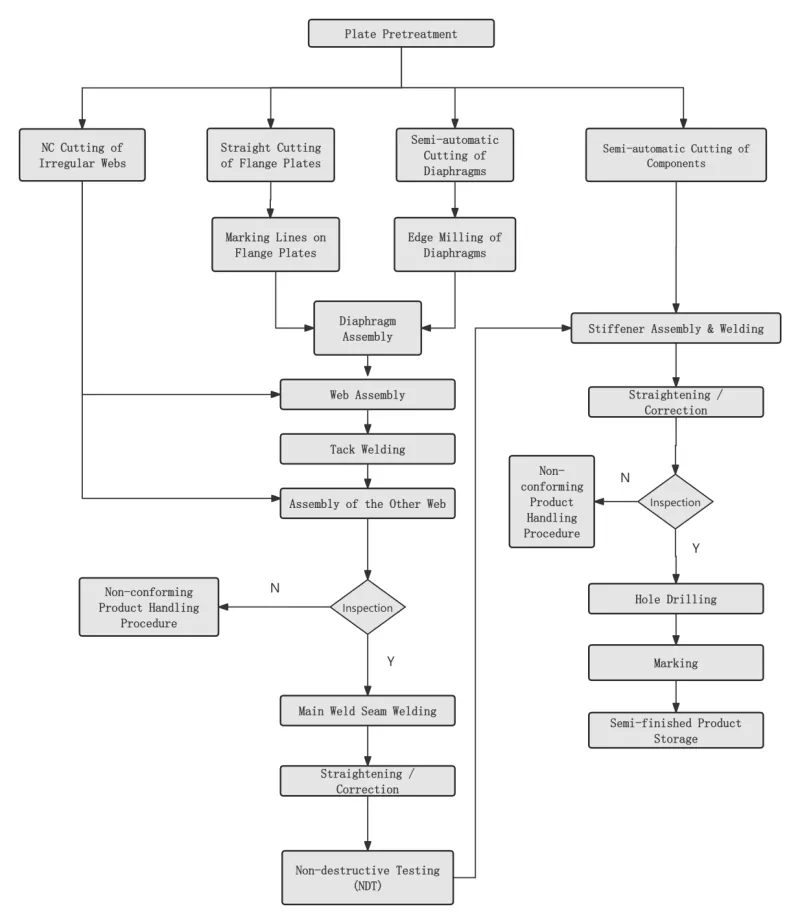
Ⅱ. العملية الرئيسية
|
الخطوة 1 المعالجة المسبقة لسطح اللوحة الفولاذية |
يتم إجراؤها وفقًا لمتطلبات التصميم أو العملية قبل تقطيع الألواح الفولاذية. |
|
|
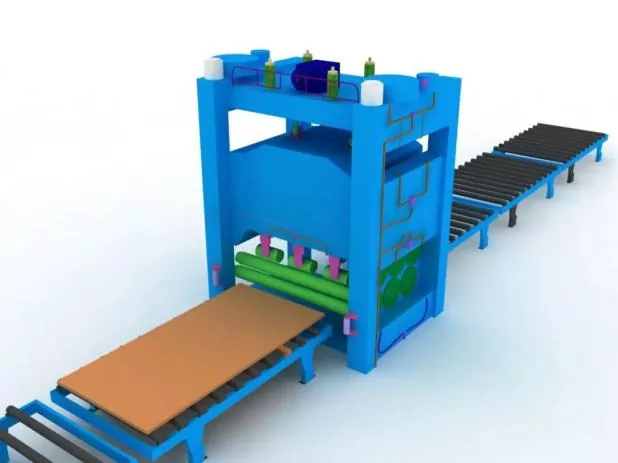
الخطوة 2 تسوية الألواح الفولاذية |
يجب أن يتم تنفيذ الاستقامة الشاملة بعد المعالجة المسبقة للوحة الفولاذية لضمان دقة التقطيع وتخفيف الضغط الداخلي المتبقي للوحة الفولاذ. |
|
|
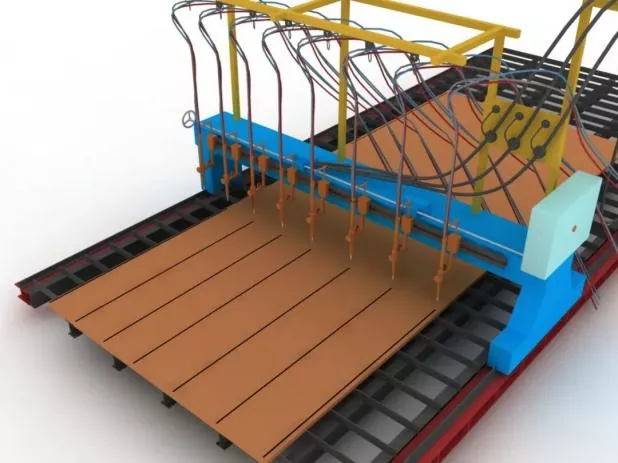
الخطوة 3 قطع الأجزاء وتقطيعها |
قبل القطع، اضبط آلة القطع، وتأكد من نموذج الفوهة، وتحقق من استقرار ضغط الهواء. |
|
|
أثناء القطع، قم بتسخين وصلة القطع للوحة الفولاذية أولاً، وتحكم بدقة في سرعة القطع. |
||
|
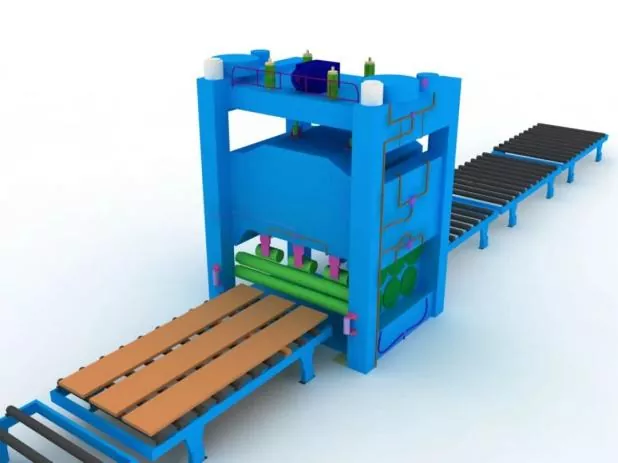
الخطوة 4 التسوية الثانوية للأجزاء |
يتم تنفيذه بعد تقطيع الألواح الفولاذية لضمان دقة التجميع وتقليل الضغط الداخلي المتبقي للألواح الفولاذية. |
|
|
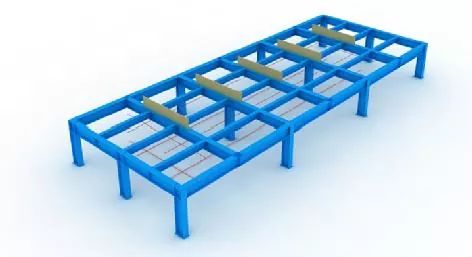
الخطوة 5 إعداد الرقصات وخطوط التخطيط |
قبل التجميع، يجب ضبط خطوط التخطيط والأدوات أولاً. |
|
|
أثناء تركيب الرقصة، يجب التأكد من المستوى الأفقي للفتحة العلوية، ويجب ضمان الصلابة والقوة الكافية. |
||
|
لا يمكن استخدام جميع أدوات الرقص وخطوط التخطيط إلا بعد فحصها والموافقة عليها من قبل الموظفين المعينين. |
||
|
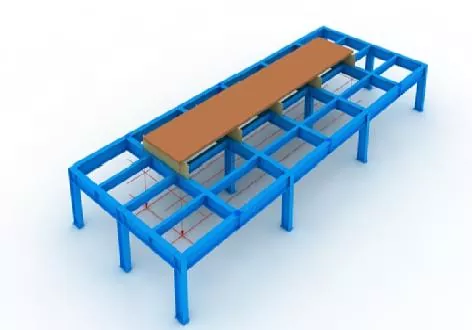
الخطوة 6 تحديد موضع اللوحة السفلية |
تم وضعه بدقة من خلال الخطوط الشاقولية والتخطيطية. |
|
|
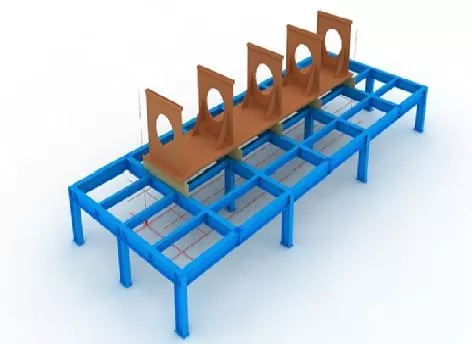
الخطوة 7 تجميع الحجاب الحاجز |
قبل تجميع الأغشية، ضع علامة على خطوط تحديد المواقع على اللوحة السفلية، وقم بإزالة الصدأ العائم على جانبي الخطوط باستخدام عجلة الطحن. |
|
|
بعد تركيب الأغشية، قم بإصلاحها عن طريق اللحام. |
||
|
الخطوة 8 تجميع الويب |
بعد أن يتم تجميع الشبكة وتأهيلها، قم برفعها بإحكام على الحجاب الحاجز باستخدام رافعة، ثم قم بتثبيتها عن طريق اللحام.
|
|
|
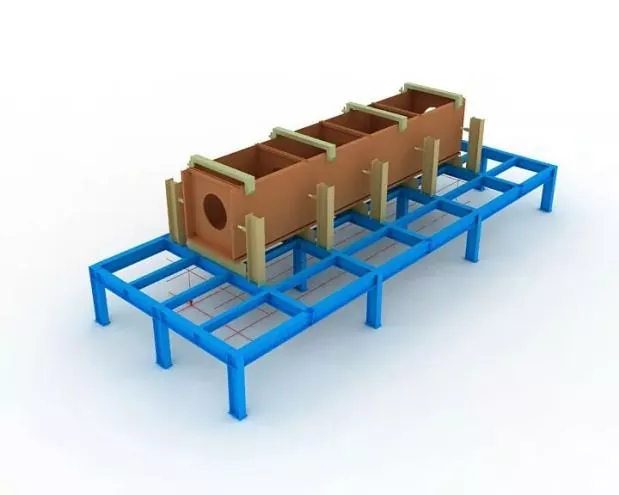
الخطوة 9 تجميع اللوحة العلوية |
أكمل تحديد الموضع الدقيق للوحة العلوية باستخدام عمود راسيا، ثم ثبتها عن طريق اللحام. |
|
|
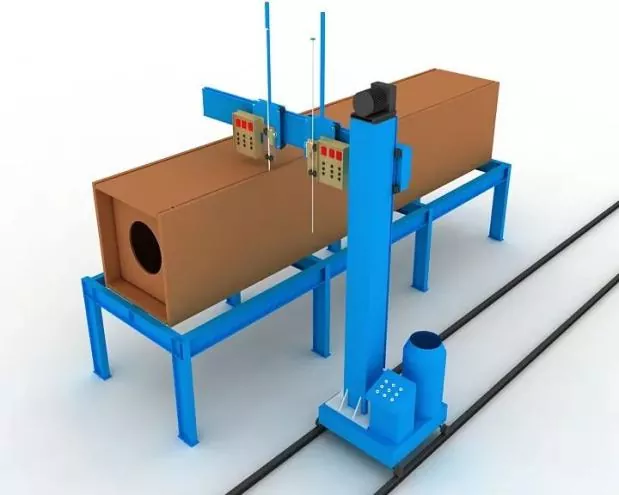
الخطوة 10 لحام الخبث الكهربائي بالحجاب الحاجز |
يتم اعتماد اللحام الكهربائي الخبثي من جانب واحد للأغشية. |
|
|
يتم تركيب الأكمام النحاسية لبدء القوس وإطفاءه عند الفتحات العلوية والسفلية لفتحات اللحام الكهربائي الخبث أثناء اللحام. |
||
|
يجب التحكم بشكل صارم في تيار وجهد اللحام طوال عملية اللحام، ويجب الانتباه إلى مراقبة تغير لون منطقة اللحام بالخبث الكهربائي على الشبكة. |
||
|
الخطوة 11 الفحص الشامل |
أثناء الفحص، ركز على التحقق مما إذا كان طول المكون والأبعاد القطرية وأبعاد القسم النهائي تلبي متطلبات التصميم والمواصفات، وقم بتصحيح جميع الأجزاء غير المسموح بها. |
|
|
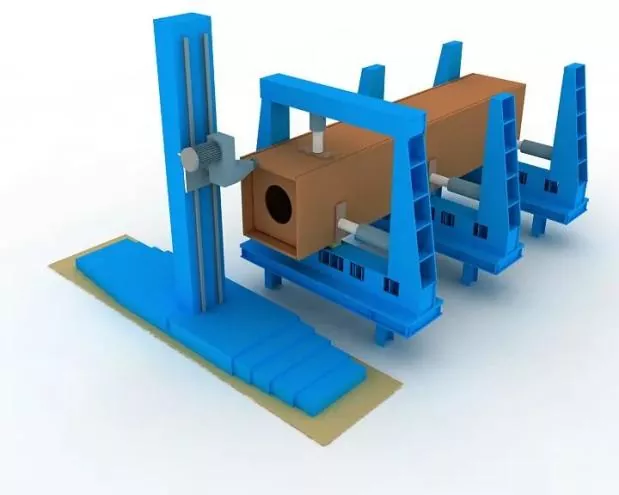
الخطوة 12 نهاية الطحن |
قم بطحن الوجه النهائي بعد التجميع واللحام. |
|
|
ضمان استواء الأعضاء والتوازي بين الوجه النهائي وقاطع الطحن. |
||
|
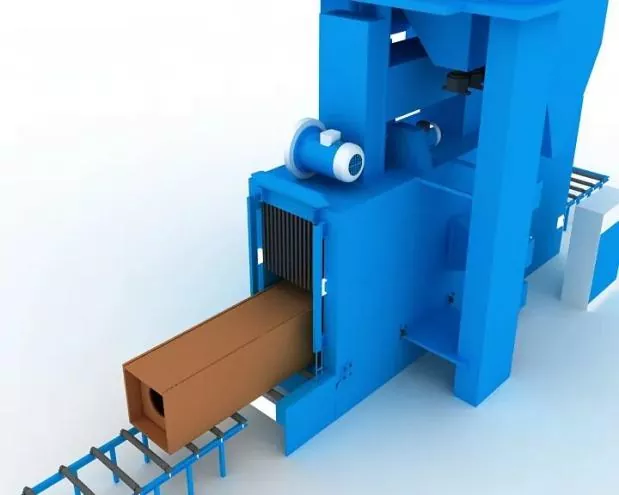
الخطوة 13 سفع الرمل وإزالة الصدأ |
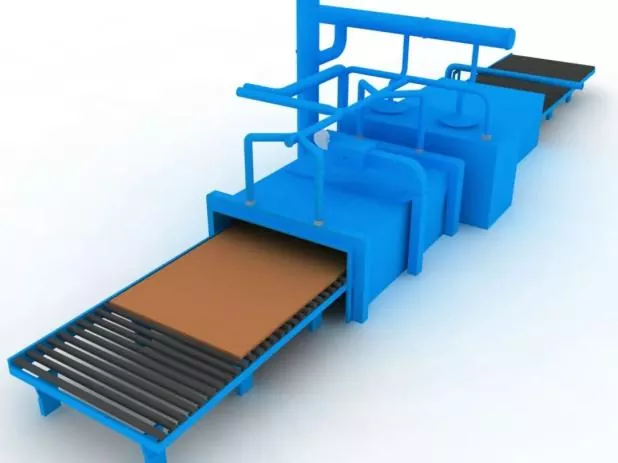
إزالة الصدأ بالكامل عن طريق السفع الرملي كما هو مطلوب بعد اللحام، ثم نقله إلى بناء الطلاء. |
|
Ⅲ. مواصفات التجميع وتحديد المواقع واللحام
|
دقة التجميع |
أثناء التجميع: ● يجب اعتماد القيود المناسبة للتحكم في تشوه اللحام. ● يجب الاحتفاظ ببدلات انكماش اللحام والتشوه العكسي المعقول للتحكم في أبعاد المكونات وضمان الشكل الصحيح. |
|
يجب أن تتوافق الانحرافات المسموح بها لتصنيع وتجميع الوصلات الملحومة، وكذلك تفاوتات الأبعاد للمكونات الهيكلية، مع متطلبات قانون قبول جودة البناء للهياكل الفولاذية (GB 50205). |
|
|
لحام تحديد المواقع التجمع |
يجب أن يتم تنفيذه عن طريق لحام القوس المعدني بالغاز ذو الأسلاك الصلبة شبه الأوتوماتيكية (GMAW). |
|
لحام |
يجب أن يحمل عمال اللحام المشاركون في اللحام بمسامير التجميع شهادات التأهيل المقابلة المحددة في المواصفات الفنية لحام الهياكل الفولاذية للمباني (JGJ81). |
|
موقف اللحامات تك |
موضع اللحامات: يجب أن تتجنب اللحامات بداية ونهاية اللحامات الرسمية، ولا يجوز وضعها على الزوايا والحواف والنهايات وغيرها من المناطق الحرجة المعرضة للقوة الهيكلية وعيوب التصنيع. |
|
بالنسبة للمفاصل على شكل حرف T، لحام المسامير: يجب أن يتم تنفيذه بشكل متناظر على كلا الجانبين؛ وفي الوقت نفسه، يجب تجنب اللحام داخل الأخدود قدر الإمكان. بالنسبة إلى اللحام بأخدود الاختراق الكامل: يجب إجراء اللحام على الأخدود من أجل التلاعب الخلفي، على سبيل المثال، التلاعب الخلفي. |
|
|
يجب أن تتوافق مواضع التجميع واللحام لألواح دعم اللحام وكذلك لوحات التشغيل والتشغيل مع المعايير ذات الصلة |
|
|
مواد اللحام |
يجب أن تكون مواد اللحام المستخدمة في التجميع واللحام متوافقة مع تلك المستخدمة في اللحام الرسمي، أي أنه يجب اعتماد نفس مواد اللحام المستخدمة في اللحام الرسمي. |
|
بالنسبة لتجميع اللحام بين الفولاذ عالي القوة والفولاذ منخفض القوة، يجب اختيار مواد اللحام وفقًا لدرجة الفولاذ منخفض القوة. |
أخبار ذات صلة
- تحية اليوم الوطني من شركة Eihe Steel Structure
- الرفع الأول الناجح! مشروع آسيا والمحيط الهادئ في المغرب الذي نفذته شركة Eihe Steel
- تمت الموافقة على تجديد المؤهل! Eihe توسع بصمة السوق العالمية بشكل مطرد
- تسليم الهياكل الفولاذية EHSS للمطارات والمحطات
- التركيز على التنمية العالمية: جمعية شاندونغ لصناعة الهياكل الفولاذية تعقد بنجاح مؤتمر تبادل الخبرات حول التدويل الصناعي
- استضافت EHSS فقط منتدى شاندونغ الثامن لتطوير الهياكل الفولاذية عالية الجودة والمؤتمر السنوي SSSIA لعام 2026 في تشينغداو بنجاح كامل
اترك لي رسالة